
具体描述
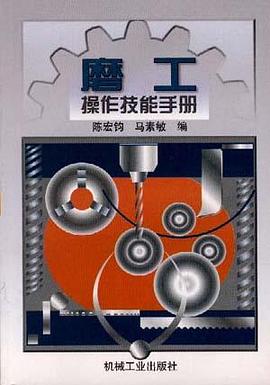
《磨工操作技能手册》是针对操作工人所需要的技术资
料、计算方法、操作技能而编写的一本工具书,共分四章,
主要内容为:常用磨床技术参数、附件、辅具、通用工具、
普通及超硬磨料磨具和常用标准磨具规格尺寸、磨削加工方
法及加工余量和切削用量的选择、常用常备技术资料。
本手册以实用为主,选取最新标准,采用法定计量单位,
图表并茂,查阅方便,可供操作技术工人及技术人员使用,
也可供技校学生学习参考。
作者简介
目录信息
前言
第一章 磨床
一、常用磨床型式及主要技术参数
1.外圆磨床
2.内圆磨床
3.平面磨床
4.万能工具磨床
5.曲轴磨床
二、通用夹具
1.顶尖
2.夹头
3.拨盘
4.卡盘
5.过渡盘
6.吸盘
三、磨床辅具
1.磨床专用顶尖
2.接杆
第二章 磨料磨具
一、普通磨料磨具
1.普通磨料品种、代号及应用范围
2.粒度
3.硬度等级及其代号
4.结合剂代号、性能及其适用范围
5.以磨粒率表示的磨具组织及其应用范围
6.磨具代号及基本用途(GB2484―84)
7.普通磨具标志方法(GB2484―84)
8.普通磨具的最高工作线速度
二、常用普通磨具基本参数
1.平形砂轮
2.弧形砂轮
3.双斜边砂轮
4.单斜边砂轮
5.单面凸砂轮
6.单面凹砂轮
7.双面凹砂轮
8.薄片砂轮
9.筒形砂轮
10.杯形砂轮
11.碗形砂轮
12.碟形砂轮
13.磨头
14.砂瓦
三、超硬磨料磨具
1.超硬磨料品种、代号及其应用范围
2.粒度
3.结合剂的代号、性能和应用范围
4.浓度
5.磨具断面形状及代号
6.磨料层在基体上的位置及代号
7.超硬磨料磨具尺寸代号
8.超硬磨具标志示例
四、常用超硬磨具基本参数
1.平形砂轮
2.杯形砂轮
3.碗形砂轮
4.碟形砂轮
5.双面凹砂轮
6.切割砂轮
7.磨头
第三章 磨削加工方法
一、磨削方式与砂轮调整
1.常见的磨削方式
2.砂轮安装与修整
3.常见磨削液的组成及使用性能
二、外圆磨削
1.外圆磨削常用方法
2.外圆磨削余量的合理选择
3.外圆磨削切削用量的选择
4.外圆磨削常见工件缺陷、产生原因及解决方法
三、内圆磨削
1.内圆磨削常用方法
2.内圆磨削余量的合理选择
3.内圆磨削切削用量的选择
4.内圆磨削常见的工件缺陷 产生原因及解决方法
四、平面磨削
1.平面磨削常用方法
2.平面磨削余量的合理选择
3.平面磨削切削用量的选择
4.平面磨削常见的工件缺陷、产生原因及解决方法
五 高速磨削
1.高速磨削的特点
2.高速磨削对机床的要求
3.高速磨削对砂轮的要求
4.高速外圆磨削钢材的磨削用量
六、低粗糙度磨削
1.低粗糙度磨削分类
2.低粗糙度磨削用砂轮的选择
3.低粗糙度磨削对机床的要求
4.磨削用量的选择
七、宽砂轮磨削
1.宽砂轮磨削的特点
2.宽砂轮磨削对机床的要求
3.宽砂轮磨削砂轮的选择
4.宽砂轮磨削工艺参数的选择
八、薄片工件磨削
九、细长轴的磨削
十、刀具刃磨
1.刀具刃磨的砂轮选择
2.砂轮和支片安装位置的确定
3.刀具刃磨
第四章 常用资料
一、常用数表及计算
1.常用数表
2.几何图形计算
3.常用测量计算
二、常用零件结构要素
1.60°中心孔
2.75°、90°中心孔
3.零件倒圆与倒角
4.球面半径
5.润滑槽、润滑孔和润滑穴
6.迷宫式密封槽
7.砂轮越程槽
8.插齿空刀槽型式和尺寸
9.刨、插、珩磨越程槽型式和尺寸
10.T形槽型式和尺寸
11.燕尾槽型式和尺寸
12.螺纹收尾、肩距、退刀槽、倒角尺寸
13.普通螺纹的内、外螺纹余留长度、钻孔余留深度、螺栓
突出螺母的末端长度
14.管子和管接头尾端尺寸
15.切制管螺纹前内孔和外螺纹毛坯直径
16.紧固件、外螺纹零件的末端
17.紧固件通孔及沉头座尺寸
18.滚花型式及尺寸
三、常用计量工具
1.游标类量具
2.螺旋测微量具
3.机械式测微仪
4.角度量具
5.量块及量规
四、有关新旧国家标准对照
1.公差与配合新旧国家标准对照
2.新旧国家标准形状位置公差项目名称及符号对照
3.表面粗糙度与表面光洁度对照
4.常用材料新旧牌号对照
5.机械油新旧名称和粘度等级对照
· · · · · · (收起)
读后感
用户评价
这本书最让我感到惊喜的是它对“高效与可持续性”这一现代工业主题的融入。在如今强调降本增效的背景下,一本老式的技术手册往往会忽略这些前沿考量。然而,这部《磨工操作技能手册》在每一章的最后,都设置了“优化与绿色制造”的专题讨论。它不仅指导如何快速完成加工,更重要的是如何延长砂轮寿命、如何减少冷却液的消耗与污染,以及如何通过改进工装夹具来提高一次性合格率。其中关于“磨削液循环利用与净化”的章节,提供的建议不仅具有技术上的可行性,更体现了强烈的社会责任感。对于我们这些身处生产一线的操作者来说,这本书教会我们的不仅仅是把工件磨到公差之内,更重要的是,如何在保证质量的前提下,以最高效、最环保的方式去完成任务。它让我意识到,一名优秀的磨工,必须是一个懂得资源管理和环境保护的现代技术人员。
说实话,当我拿到这本《磨工操作技能手册》时,我最初是带着一丝怀疑的,因为市面上技术书籍汗牛充栋,真正能解决实际问题的凤毛麟角。然而,这本书迅速地用它的内容“打脸”了我的偏见。它最让我震撼的地方在于对“故障诊断与排除”这一章节的处理。以往看的书,无非是列出“振动”、“烧伤”等现象,然后给出几个模棱两可的建议。但这里,作者深入剖析了产生这些问题的物理机制——比如砂轮的堵塞如何导致表面粗糙度的恶化,以及切削液流量不足如何引发热变形。每一个问题都配有详细的“症状-原因-对策”分析链条,甚至细致到了特定磨床型号的常见毛病。我甚至对照我之前一次失败的加工经历,找到了症结所在,那种茅塞顿开的感觉,远比单纯学会一个操作步骤要来得珍贵。这本书的价值不在于告诉你“怎么做”,而在于让你理解“为什么会这样”,这种深层次的认知提升,对于一个追求精益求精的磨工来说,是无价之宝。
这部《磨工操作技能手册》真是让人眼前一亮,它完全颠覆了我对传统技术手册的刻板印象。当我翻开第一页时,我立刻感受到了一种扑面而来的专业气息,但这种气息并非枯燥的说教,而是充满了对实践的深刻理解。作者显然不是一个只会纸上谈兵的理论家,而是有着丰富一线经验的行家里手。书中的图文并茂的讲解方式,尤其是在复杂刀具几何形状的解析上,简直是教科书级别的示范。我尤其欣赏它在安全操作规程上的详尽阐述,每一个步骤都反复强调了风险点,而不是简单地罗列规则,这让我这个初学者都能感到心中有数。再说说内容编排,它没有急于展示那些炫技的复杂加工,而是从最基础的磨石选择、砂轮修整开始,循序渐进,逻辑严密。这种对基础的极度重视,让我坚信扎实的基础是成就高精度加工的前提。对我而言,这不仅仅是一本工具书,更像是一位经验丰富的老师傅在我身边手把手地指导,让我对未来在实际车间中的操作充满了信心。这本书的深度和广度,完全超越了我对一本“手册”的预期。
我必须承认,一开始我对“技能手册”的期望值并不高,总觉得这类书籍更偏向于工具属性,缺乏系统的理论支撑。但《磨工操作技能手册》成功地将工程力学的基础知识,巧妙地融入到了具体的磨削工艺参数选择中。它没有脱离实际地去讲复杂的微积分,而是用非常直观的图表和类比,解释了“磨削比”对工件表面完整性的影响。举个例子,关于磨削力的动态变化描述,作者利用弹簧模型进行了解释,这种跨学科的思维方式,极大地拓宽了我的理解边界。它让你明白,每一次进给量的调整,都不是随意的,而是基于对材料去除率和热负荷的精确计算。这本书对“磨削热”的讨论尤其精彩,它不仅分析了热量的来源,更重点阐述了如何通过优化工艺参数(如工作速度、进给速度的匹配)来控制和管理热影响区。这使得我们不仅仅是操作机器的工人,更像是理解并驾驭物理规律的工程师。
这本手册的排版和设计,简直是工业设计美学的典范。它的字体选择非常考究,既保证了在车间灯光下(可能有些昏暗或晃眼)的易读性,又避免了过度花哨分散注意力。墨色的使用也十分精准,关键的公式和参数被高亮显示,形成了一种视觉上的引导。更值得称赞的是它对各种测量工具的使用讲解,简直是细致入微到了毫米的倒数级别。它不仅仅是展示游标卡尺和千分尺的外形,而是深入探讨了读数时的“系统误差”和“随机误差”如何影响最终结果,并提供了校准和消除这些误差的实用技巧。例如,书中关于光学接触式测量与非接触式测量的精度对比分析,让我对现代检测技术有了全新的认识。这本书明显是经过了多次实际生产环境的检验和打磨,才沉淀下来的智慧结晶。它让枯燥的计量学变得生动起来,让每一次测量都充满了科学的严谨性。