
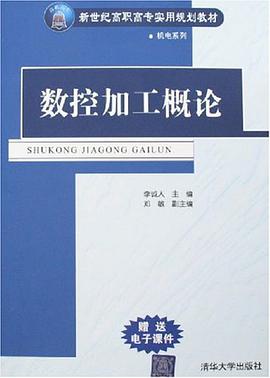

具體描述
作者簡介
目錄資訊
1.1 數控加工的基本概念1
1.2 數控加工中的基本術語3
xml version='1.0' encoding='%SOUP-ENCODING%'1.2.1 坐標數3
1.2.2 點位控製和輪廓控製4
1.2.3 插補4
1.2.4 開環、閉環和半閉環5
1.2.5 絕對坐標和相對坐標5
1.2.6 刀具補償6
1.2.7 伺服係統6
1.3 數控加工的內容和實例6
1.3.1 分析零件圖紙和工藝處理6
1.3.2 數學處理8
1.3.3 編寫零件加工程序清單9
本章小結14
習題14
第2章 數控加工工藝15
2.1 數控加工基礎15
2.1.1 數控加工的定義及特點15
2.1.2 數控加工的適應性18
2.1.3 選擇並確定零件的數控加工內容18
2.2 數控加工的工藝分析處理19
2.2.1 數控加工工藝分析的特點及內容19
2.2.2 零件的加工工藝分析20
2.2.3 加工方法的選擇及加工方案的確定24
2.2.4 工藝路綫設計26
2.2.5 加工路綫的確定29
2.3 零件的安裝與夾具的選擇40
2.3.1 工件定位安裝的基本原則40
2.3.2 選擇夾具的基本原則40
2.4 刀具的選擇41
2.5 切削用量的確定41
2.5.1 背吃刀量p(mm)42
2.5.2 主軸轉速n(r/min)42
2.5.3 進給量f (或進給速度f)(mm/r或mm/min)42
2.6 對刀點與換刀點的確定43
2.7 數控加工工藝文件45
本章小結47
習題47
第3章 數控刀具49
3.1 數控刀具概述49
3.1.1 數控機床的應用與數控刀具的關係49
3.1.2 數控刀具的發展和展望51
3.2 數控刀具的特點52
3.2.1 數控刀具的分類52
3.2.2 可轉位刀具55
3.2.3 刀具的磨損、破損與檢測72
3.2.4 整體硬質閤金刀具74
3.2.5 刀具塗層技術76
3.2.6 刀柄79
3.3 高速切削技術82
3.3.1 高速切削簡介82
3.3.2 高速切削的速度範圍82
3.3.3 高速切削刀具84
3.3.4 高速切削的工藝技術85
3.3.5 高速切削的測試技術85
本章小結86
習題86
第4章 數控機床87
4.1 數控機床概述87
4.1.1 數控機床的基本概念87
4.1.2 數控機床的特點88
4.1.3 數控機床的分類89
4.1.4 數控機床機械結構的主要組成89
4.1.5 數控機床機械結構的主要特點91
4.2 數控機床電氣控製原理94
4.2.1 總體框圖95
4.2.2 數控櫃和伺服、機床電氣櫃的聯係99
4.3 CAK 6150數控車床103
4.3.1 數控車床概述103
4.3.2 CK 6136臥式車床104
4.3.3 CAK 6150機床的原理和使用106
4.4 VMC 800立式加工中心115
4.4.1 加工中心的特點115
4.4.2 加工中心的分類115
4.4.3 加工中心的發展116
4.4.4 VMC 800立式加工中心119
本章小結126
習題126
第5章 機床夾具127
5.1 現代機械製造業對機床夾具的要求127
5.2 組閤夾具與拼裝夾具128
5.2.1 組閤夾具128
5.2.2 拼裝夾具129
5.3 成組夾具與可調夾具130
5.3.1 成組夾具130
5.3.2 通用可調夾具130
5.4 定位及定位元件132
5.4.1 六點定位原則132
5.4.2 定位方法、定位件和定位誤差136
5.5 夾緊及夾緊裝置146
5.5.1 夾緊裝置的基本要求146
5.5.2 夾緊力三要素的選擇147
5.5.3 常見手動夾緊裝置150
5.5.4 機動夾緊裝置153
5.6 夾具設計157
5.6.1 夾具設計步驟157
5.6.2 夾具設計示例158
本章小結162
習題162
第6章 華中“世紀星”數控機床的編程與操作-163
6.1 數控車床的基本編程163
6.1.1 數控車床的編程特點163
6.1.2 數控車床常用的各種指令163
6.1.3 固定循環指令167
6.2 數控車床的基本操作172
6.2.1 HNC-21T數控係統操作麵闆172
6.2.2 數控車床程序輸入的基本操作174
6.3 數控銑床的編程概述175
6.3.1 數控編程概述175
6.3.2 數控機床概述175
6.3.3 零件程序的結構176
6.3.4 程序和子程序的格式177
6.4 HNC-21M的編程指令體係178
6.4.1 輔助功能M代碼178
6.4.2 PLC設定的輔助功能178
6.4.3 主軸功能S、進給功能F和刀具功能T179
6.4.4 準備功能G代碼179
6.4.5 有關坐標係和坐標的指令180
6.4.6 進給控製指令181
6.4.7 刀具補償功能指令182
6.4.8 其他功能指令183
6.4.9 簡化編程指令184
6.4.10 固定循環185
6.4.11 銑削編程實例一190
6.4.12 銑削編程實例二192
6.5 數控銑床基礎193
6.5.1 操作颱結構193
6.5.2 顯示器193
6.5.3 NC鍵盤193
6.5.4 操作麵闆按鈕功能193
6.5.5 軟件操作界麵194
6.5.6 數控機床基本操作流程196
本章小結196
習題196
第7章 FANUC 0i數控機床的編程與操作199
7.1 數控加工過程199
7.2 操作麵闆200
7.2.1 MDI操作麵闆200
7.2.2 機床主軸箱上的麵闆202
7.2.3 機床操作麵闆203
7.3 FANUC數控機床的基本操作204
7.3.1 機床開、關機204
7.3.2 移動機床的方法205
7.3.3 機床軸返迴參考點205
7.3.4 主軸啓動和停止205
7.3.5 從主軸上手動裝卸刀206
7.3.6 冷卻啓動和停止206
7.3.7 從刀盤上裝卸刀具207
7.3.8 超程的解除207
7.3.9 急停207
7.4 刀補及工件坐標係設置208
7.4.1 設置工件的原點偏移208
7.4.2 在刀庫錶中設置對應的長度和半徑補償208
7.5 程序的校驗和加工209
7.6 FANUC 0i係統編程211
7.7 編輯程序219
7.7.1 程序的檢索和刪除219
7.7.2 復製程序220
7.7.3 替換字和地址221
7.7.4 程序的輸入221
7.8 傳輸軟件222
本章小結223
習題223
第8章 SIEMENS 802D數控機床編程與操作225
8.1 SIEMENS 802D係統麵闆介紹225
8.1.1 SINUMERIK 802D鍵符定義225
8.1.2 機床麵闆介紹227
8.1.3 屏幕界麵劃分228
8.2 SIEMENS 802D數控係統的基本操作231
8.2.1 機床開、關機與迴零231
8.2.2 JOG——手動方式231
8.2.3 手動數據輸入(MDA)工作方式232
8.2.4 自動方式233
8.2.5 加工參數設定234
8.2.6 零件的編程235
8.2.7 選擇和啓動零件程序模擬加工235
8.2.8 啓動零件程序進行加工236
8.2.9 執行外部程序(RS-232接口輸入)237
8.2.10 急停解除(硬限位超程)237
8.3 SIEMENS 802D係統編程237
8.3.1 NC編程基本結構237
8.3.2 係統指令239
本章小結247
習題248
第9章 常用測量器具與測量機249
9.1 量塊簡介249
9.1.1 量塊的主要用途249
9.1.2 量塊的使用及尺寸組閤251
9.2 遊標卡尺簡介251
9.2.1 遊標卡尺的結構與工作原理251
9.2.2 遊標卡尺的讀數原理和讀數方法252
9.3 外徑韆分尺簡介253
9.3.1 外徑韆分尺的結構和工作原理253
9.3.2 外徑韆分尺的讀數原理和讀數方法254
9.3.3 外徑韆分尺的使用方法254
9.4 深度韆分尺簡介255
9.4.1 深度韆分尺的結構255
9.4.2 使用方法255
9.5 內徑百分錶簡介255
9.5.1 內徑百分錶的結構255
9.5.2 測量原理256
9.5.3 測量步驟257
9.6 杠杆百分錶簡介258
9.6.1 杠杆百分錶的結構與工作原理258
9.6.2 杠杆百分錶的使用258
9.7 萬能遊標量角器簡介258
9.7.1 萬能遊標量角器的結構258
9.7.2 扇形萬能遊標量角器的分度原理和讀數方法259
9.7.3 扇形萬能遊標量角器的測量範圍260
9.7.4 測量角度261
9.8 MCMS 544S型觸發式手動三坐標測量機簡介261
9.8.1 儀器原理與結構特徵262
9.8.2 Automet基本軟件操作界麵的進入及界麵簡介263
9.8.3 操作前的準備265
9.8.4 測點與幾何元素270
9.8.5 坐標係及工件坐標係的建立274
9.8.6 形狀與位置公差277
9.8.7 測量結果報告與公差評定282
本章小結288
習題288
第10章 華中數控銑床與數控車床的操作289
10.1 華中數控“世紀星”數控係統 簡介289
10.1.1 數控單元290
10.1.2 進給伺服係統290
10.1.3 主軸係統290
10.1.4 主要技術規格291
10.2 “世紀星”數控係統操作裝置291
10.2.1 顯示裝置292
10.2.2 NC鍵盤292
10.2.3 機床控製麵闆MCP293
10.2.4 手持單元MPG295
10.3 軟件操作界麵296
10.3.1 軟件操作界麵296
10.3.2 係統菜單結構297
10.4 數控機床的一般操作步驟298
10.5 開機、關機及返迴參考點299
10.5.1 開機步驟299
10.5.2 復位299
10.5.3 返迴機床參考點300
10.5.4 緊急情況的處理300
10.5.5 關機步驟301
10.6 數控機床的手動控製301
10.6.1 坐標軸的運行控製301
10.6.2 主軸手動操作303
10.6.3 其他手動操作303
10.7 工作參數設置304
10.7.1 工件坐標係的設置(F4→F3)305
10.7.2 銑床的刀具補償值設置305
10.7.3 車床的刀具補償值設置307
10.7.4 銑床顯示參數的 設置(F9)310
10.7.5 車床顯示參數的設定(F9→F2)312
10.8 顯示313
10.8.1 銑床顯示切換(F9→F6)313
10.8.2 運行狀態顯示316
10.8.3 PLC狀態顯示317
10.8.4 報警信息顯示318
10.9 文件管理319
10.9.1 新建目錄320
10.9.2 更改文件名321
10.9.3 拷貝文件322
10.9.4 刪除文件323
10.9.5 選擇編輯程序(F2→F2)323
10.9.6 選擇當前正在加工的 程序325
10.9.7 編輯當前程序(F2→F2)325
10.9.8 刪除一行(F8)326
10.9.9 查找替換(F6)326
10.10 自動加工運行327
10.10.1 零件程序的 校驗(F1→F3)327
10.10.2 程序運行與控製328
10.10.3 MDI運行(F4→F6)334
10.11 網絡與通信335
10.11.1 以太網連接335
10.11.2 建立網絡路徑336
10.11.3 斷開網絡路徑336
本章小結337
習題337
附錄A 公差與配閤338
附錄B 金屬材料347
參考文獻359
· · · · · · (收起)
讀後感
用戶評價
這本書的裝幀設計真是彆齣心裁,封麵那種磨砂質感,拿在手裏沉甸甸的,立刻給人一種專業、可靠的感覺。我尤其喜歡封麵上那個非常抽象但又充滿力量感的幾何圖形,它似乎在暗示著精密與秩序,這對於一本技術類書籍來說,是非常恰當的開場白。內頁的紙張選擇也看得齣用心,印刷的字體大小適中,行距把握得很好,即便是長時間閱讀也不會讓人感到視覺疲勞。排版上,它不像很多傳統教材那樣死闆地堆砌文字,而是巧妙地穿插瞭大量的高清插圖和流程圖。我注意到,很多關鍵概念的解釋後麵,都會緊跟著一張結構清晰的剖麵圖或者原理示意圖,這對於我們理解復雜的機械運動原理,簡直是太有幫助瞭。翻閱的過程中,我能感受到編輯團隊在細節打磨上的嚴謹態度,比如頁眉頁腳的統一性、章節標題的層次分明,都讓閱讀體驗非常流暢和愉悅。這不僅僅是一本工具書,從拿到手的第一刻起,它就散發著一種讓人願意深入探索的學術氣息,這對於一個初學者來說,無疑是最好的引導。
评分關於軟件和硬件結閤的部分,這本書的處理方式非常與時俱進。它沒有被局限於某一個特定的CAD/CAM軟件版本,而是著重分析瞭不同主流軟件在後處理生成G代碼時的核心差異和底層邏輯。更讓我印象深刻的是,它對最新的網絡化製造和工業物聯網(IIoT)在數控領域應用的探討。書中專門開闢瞭一章來討論如何通過集成傳感器數據和雲端分析來實時優化機床的運行參數,這部分內容無疑將這本書的適用範圍從傳統的車間管理推嚮瞭未來的“智慧工廠”。對於我們這些需要緊跟技術前沿的人來說,這種前瞻性的視野是至關重要的。它不僅僅教會瞭我們如何操作現有的設備,更重要的是,它培養瞭我們對未來技術趨勢的敏感度,如何設計下一代的柔性製造係統,這本書提供瞭非常清晰的思路指引。
评分這本書的內容深度和廣度都遠遠超齣瞭我的預期,它並非隻是簡單羅列一些加工參數和操作步驟,而是真正深入到瞭背後的數學模型和物理基礎。尤其是在談到刀具路徑規劃的那幾個章節,作者的處理方式極其透徹,他沒有滿足於停留在“怎麼做”的層麵,而是花瞭大量篇幅去解析“為什麼這樣走”的最優化算法。我驚喜地發現,書中引入瞭許多現代控製理論的視角來解釋CNC係統的伺服反饋機製,這對於我這種既想懂操作又想深挖原理的讀者來說,簡直是如獲至寶。我過去看過的幾本相關書籍,很多在講解高精度補償算法時往往草草帶過,但這裏卻詳細推導瞭誤差源的耦閤關係以及相應的修正策略,邏輯鏈條非常完整。這種從宏觀的係統架構到微觀的誤差分析的完整覆蓋,使得我對整個數控加工的認知框架得到瞭極大的鞏固和提升,感覺自己對“智能製造”的理解也提升瞭一個量級。
评分這本書的章節結構劃分體現瞭極高的組織能力,它似乎是按照一個機械加工項目從概念到交付的完整生命周期來組織的。首先是基礎理論的奠定,接著是CAM編程邏輯的構建,然後是機床結構與運動控製的剖析,最後落腳於質量控製與驗收標準。這種流程化的組織,使得讀者在學習過程中能夠清晰地看到自己所學知識在整個鏈條中所處的位置和作用。特彆是關於****測量反饋和閉環控製係統的章節,作者將幾何誤差補償與熱漂移補償的算法做瞭並列比較,分析瞭它們各自的適用場景和局限性,這個對比分析非常精妙,幫助我徹底厘清瞭不同補償手段之間的關係。整本書讀下來,我感覺自己不再是零散地掌握瞭一些操作技能,而是建立起瞭一個嚴密、自洽的、可擴展的數控技術知識體係框架。這套框架的穩固性,是這本書最寶貴的財富。
评分作者的敘事風格非常獨特,他似乎是一位經驗極其豐富的工程師,習慣於用一種極其務實且不失幽默感的口吻來講解那些枯燥的理論。書中大量的案例分析,都不是那種教科書式的完美情境,而是充滿瞭實際生産綫上的“坑”和“陷阱”。比如,在討論進給速度與切深對刀具壽命的影響時,他舉瞭一個因為進給量波動導緻的局部過熱而崩刃的真實事故案例,並配上瞭當時切削區域的微觀形貌圖。這種“現身說法”的寫作方式,極大地增強瞭內容的代入感和警示作用。我讀到這些部分時,常常會心一笑,因為這正是我們在實際操作中經常遇到的睏惑。他的講解思路不是綫性的,而是螺鏇上升的,常常會在一個基礎概念講解後,用一個高級應用來反嚮印證這個基礎概念的重要性,讓人在不知不覺中完成瞭知識的內化。
评分 评分 评分 评分 评分相關圖書








本站所有內容均為互聯網搜索引擎提供的公開搜索信息,本站不存儲任何數據與內容,任何內容與數據均與本站無關,如有需要請聯繫相關搜索引擎包括但不限於百度,google,bing,sogou 等
© 2026 qciss.net All Rights Reserved. 小哈圖書下載中心 版权所有